اندازهگیری تنش پسماند به روش سوراخکاری مرکزی (CHD)
راهنمای جامع، اصول فیزیکی، مراحل اجرا بر اساس استاندارد ASTM E837 و خدمات تخصصی تستهای میدانی و آزمایشگاهی
روش سوراخکاری مرکزی چیست؟
روش سوراخکاری مرکزی (Center Hole Drilling) یک تکنیک نیمهمخرب برای اندازهگیری تنش پسماند است که بر پایه آزادسازی موضعی تنشهای داخلی ماده عمل میکند. در این روش، یک سوراخ بسیار کوچک در سطح قطعه ایجاد میشود. با حذف بخشی از ماده، تعادل تنشهای داخلی برهم میخورد و بخشی از تنش پسماند آزاد میشود. این آزادسازی باعث ایجاد تغییر شکلهای بسیار کوچکی در اطراف سوراخ خواهد شد. این تغییر شکلها که معمولاً در حد چند میکرون هستند، توسط کرنشسنجهای بسیار دقیق اندازهگیری میشوند. سپس با استفاده از روابط تئوری الاستیسیته مقدار تنش پسماند محاسبه میشود.
در واقع، روش سوراخکاری مرکزی مانند یک آزمایش «رهاسازی تنش» عمل میکند. هرچه تنش اولیه بیشتر باشد، میزان تغییر شکل پس از سوراخکاری نیز بیشتر خواهد بود. ایده اولیه این روش در دهه 1930 مطرح شد اما توسعه واقعی آن از دهه 1960 آغاز گردید. با پیشرفت فناوری کرنشسنجها و تجهیزات اندازهگیری، دقت این روش بهطور چشمگیری افزایش یافت و در نهایت استاندارد ASTM E837 برای آن تدوین شد. امروزه ASTM E837 معتبرترین مرجع بینالمللی اجرای آزمایش سوراخکاری مرکزی محسوب میشود.
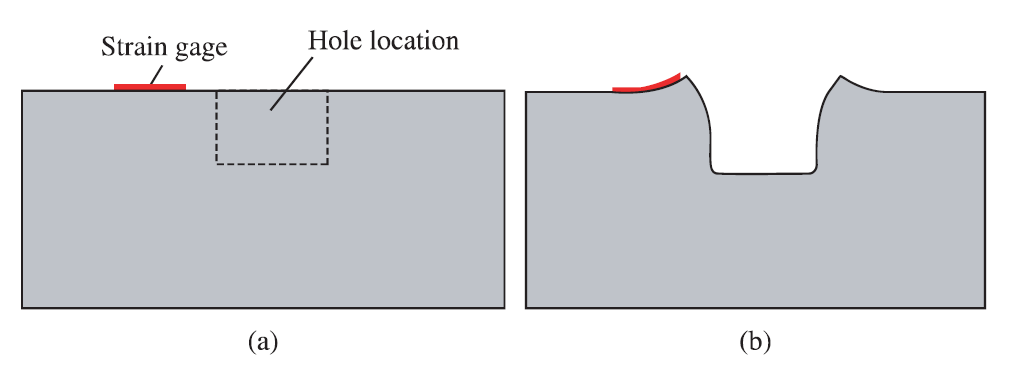
شکل کلی آزادسازی تنش در روش سوراخکاری مرکزی a) قبل از ایجاد سوراخ b) بعد از ایجاد سوراخ در قطعه و آزادسازی کرنش اطراف آن
چرا روش سوراخکاری مرکزی تا این اندازه محبوب است؟
دلیل محبوبیت این روش را میتوان در ترکیب سه ویژگی مهم دانست:
- دقت مناسب
- هزینه نسبتاً پایین
- امکان اجرای آزمایش در محیط صنعتی
برخلاف روشهای پیشرفتهای مانند پراش پرتو ایکس (XRD) یا پراش نوترون که به تجهیزات گرانقیمت و آزمایشگاه تخصصی نیاز دارند، روش سوراخکاری مرکزی را میتوان مستقیماً در کارخانه، نیروگاه یا محل نصب تجهیزات اجرا کرد. همین موضوع باعث شده است که امروزه این روش به یکی از استانداردهای اصلی صنعت برای ارزیابی تنش پسماند تبدیل شود.
اساس اندازهگیری تنش پسماند به کمک روش سوراخکاری مرکزی
برای درک بهتر عملکرد این روش، تصور کنید یک قطعه فولادی تحت تنش کششی پسماند قرار دارد. تا زمانی که قطعه دست نخورده باقی بماند، تنشها در حالت تعادل هستند. اما زمانی که یک سوراخ کوچک در مرکز ناحیه مورد بررسی ایجاد میشود، بخشی از ماده حذف شده و این تعادل برهم میخورد.
در نتیجه:
- تنشها بازتوزیع میشوند
- بخشی از تنش آزاد میشود
- ماده اطراف سوراخ تغییر شکل میدهد
- کرنشهای قابل اندازهگیری ایجاد میشوند
اگر تنش اولیه کششی باشد، ناحیه اطراف سوراخ تمایل به باز شدن خواهد داشت. اگر تنش اولیه فشاری باشد، رفتار معکوس مشاهده میشود. اندازهگیری همین تغییر شکلهای بسیار کوچک، اساس محاسبه تنش پسماند در روش سوراخکاری مرکزی است.
تجهیزات مورد نیاز برای آزمایش سوراخکاری مرکزی
کرنش سنج رزت (Strain Gauge Rosette)
مهمترین بخش سیستم اندازهگیری، کرنش سنج رزت است. کرنش سنج رزت معمولاً از سه کرنشسنج تشکیل شده است که در زوایای مشخص نسبت به یکدیگر قرار گرفتهاند. این آرایش امکان محاسبه تنشهای اصلی و جهت آنها را فراهم میکند.
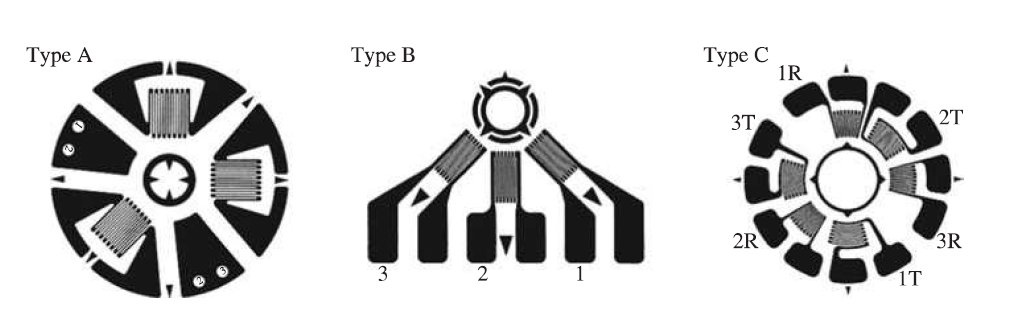
انواع پرکاربرد کرنش سنج های مربوط به روش سوراخ کاری مرکزی
دستگاه ثبت داده
خروجی کرنشسنجها بسیار کوچک است و نیاز به سیستم ثبت داده با دقت بالا دارد. این سیستم تغییرات مقاومت الکتریکی کرنشسنج را به دادههای قابل تحلیل تبدیل میکند.
سیستم سوراخکاری
در فرآیند سوراخکاری باید کمترین حرارت و لرزش ایجاد شود. به همین دلیل معمولاً از ایرتوربینهای دور بالا، میکرودریلهای دقیق و تجهیزات اختصاصی سوراخکاری مرکزی استفاده میشود.
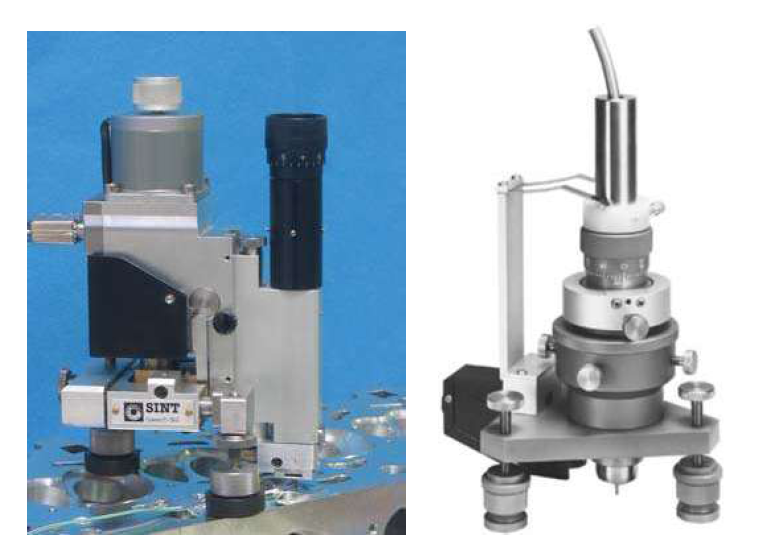
تجهیزات مربوط به سوراخکاری در قطعه برای اندازه گیری تنش پسماند به روش سوراخکاری مرکزی
نرمافزار تحلیل تنش پسماند
امروزه اکثر شرکتهای سازنده تجهیزات، نرمافزارهای اختصاصی برای تحلیل نتایج ارائه میکنند که محاسبات را بر اساس استاندارد ASTM E837 انجام میدهند.
مراحل اجرای آزمون سوراخکاری مرکزی (CHD)
راهنمای گامبهگام اندازهگیری تنش پسماند از آمادهسازی سطح تا استخراج محاسبات نهایی
اقدامات کلیدی گام اول
- شناسایی و تعیین نقاط دارای بیشترین پتانسیل تمرکز تنش پسماند
نواحی هدف جهت تست
- مجاورت خطوط جوشکاری (HAZ)
- مناطق تحت ماشینکاری سنگین
- اطراف سوراخها و تغییرات هندسی
- نواحی دارای تغییر ضخامت ناگهانی
- بخشهای تحت عملیات حرارتی
اقدامات کلیدی گام دوم
- نصب دقیق رزت سهالمانه روی سطح آمادهسازیشده با استفاده از چسبهای اختصاصی و سریعالعمل
نکته فنی مهم
- کیفیت پایین سطح باعث افت چسبندگی کرنشسنج و بروز خطای شدید در ثبت دادهها خواهد شد
اقدامات کلیدی گام سوم
- نصب دقیق رزت سهالمانه روی سطح آمادهسازیشده با استفاده از چسبهای اختصاصی و سریعالعمل
نکته فنی مهم
- دقت زاویهای هنگام نصب بسیار حیاتی است؛ کوچکترین انحراف زاویهای، محاسبات تنشهای اصلی را دچار خطا میکند
اقدامات کلیدی گام چهارم
- انطباق دقیق مته سوراخکاری بر مرکز هندسی رزت کرنشسنج با استفاده از میکروسکوپ یا ابزار نوری مخصوص
نکته فنی مهم
- هممرکز بودن کامل سوراخ و رزت، از مهمترین پارامترهای مؤثر بر صحت نتایج بر اساس استاندارد ASTM E837 است
اقدامات کلیدی گام پنجم
- ایجاد سوراخی با قطر ۱ تا ۴ میلیمتر با استفاده از توربینهای دور بالا
نکته فنی مهم
- سوراخکاری باید با حداقل نیرو و حرارت انجام شود تا هیچگونه تنش پسماند جدیدی حین تست به قطعه القا نشود
اقدامات کلیدی گام ششم
- ثبت تغییر شکلهای موضعی توسط سیستم دیتالاگر دقیق در محدوده چند میکروکرنش
روش افزایشی
- با سوراخکاری مرحلهای و ثبت کرنش در هر عمق، امکان استخراج پروفیل توزیع تنش در ضخامت قطعه فراهم میشود
اقدامات کلیدی گام هفتم
- ورود دادههای کرنش به نرمافزار تحلیل تنش جهت استخراج خروجیهای مهندسی بر اساس استاندارد ASTM E837
خروجیهای محاسباتی
- تنش اصلی بزرگ و کوچک
- زاویه تنشهای اصلی
- وضعیت تنش دومحوره و تنش میانگی
روش سوراخکاری مرحلهای (Incremental Hole Drilling)
در بسیاری از قطعات، تنش پسماند در عمق ثابت نیست. برای اندازهگیری تغییرات تنش در ضخامت قطعه از روش سوراخکاری مرکزی افزایشی استفاده میشود. در این روش سوراخ به صورت مرحلهای عمیقتر میشود و پس از هر مرحله، کرنشها ثبت میشوند. به این ترتیب میتوان پروفیل تنش پسماند را در عمقهای مختلف استخراج کرد. این قابلیت یکی از مهمترین مزایای روش سوراخکاری مرکزی محسوب میشود
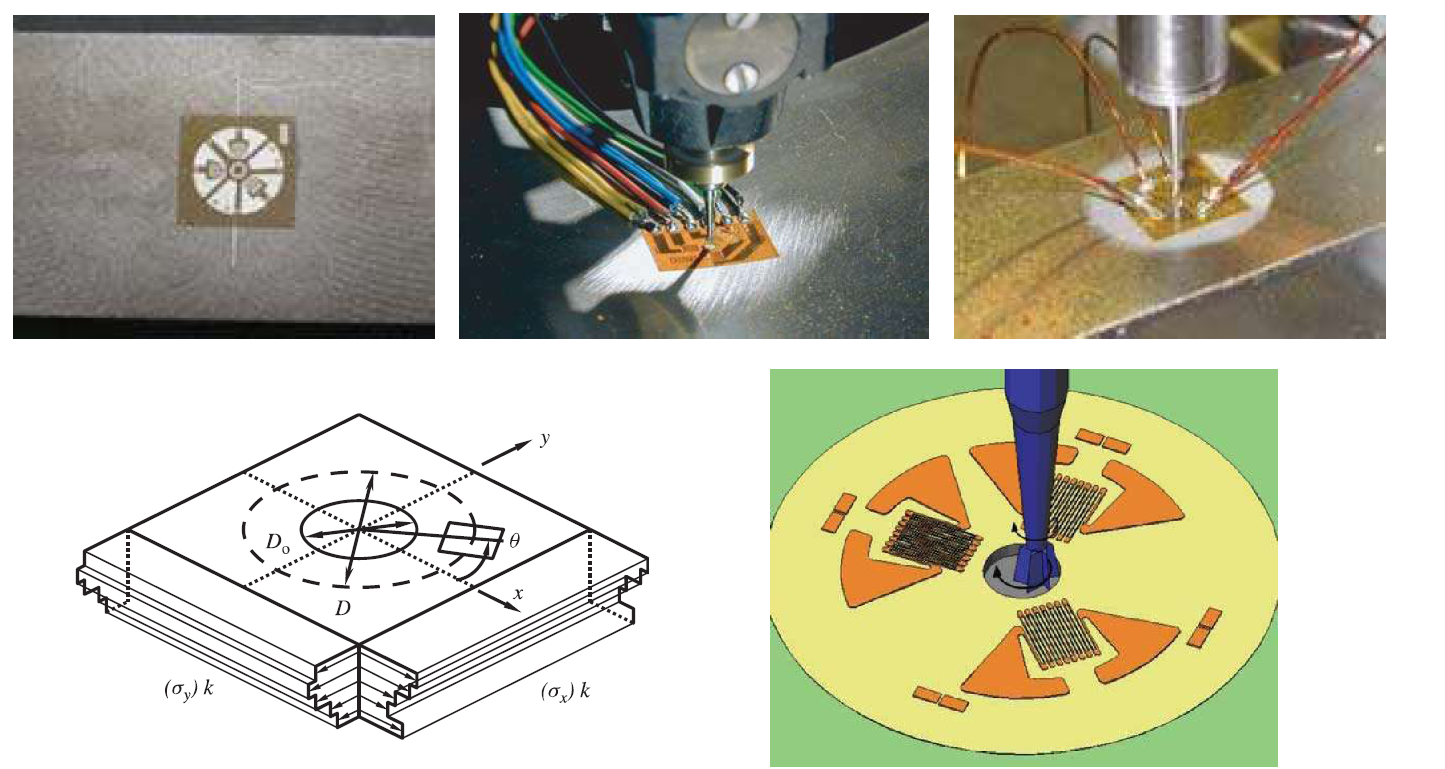
سوراخکاری سطح و اندازه گیری تنش پسماند به کمک روش سوراخکاری مرکزی
مزایای روش سوراخکاری مرکزی
- استاندارد بینالمللی ASTM E837
- هزینه کمتر نسبت به XRD و نوترون
- امکان حمل تجهیزات به محل پروژه
- مناسب برای محیطهای صنعتی
- امکان اندازهگیری تنش در عمق
- دقت مناسب برای اکثر کاربردهای صنعتی
- قابلیت استفاده روی قطعات بزرگ و سازهها
محدودیتهای روش سوراخکاری مرکزی
- در کنار مزایای متعدد، این روش محدودیتهایی نیز دارد:
- روشی نیمهمخرب است
- نیاز به دسترسی مستقیم به سطح دارد
- برای اندازهگیری تنشهای بسیار عمیق مناسب نیست
مقایسه روش سوراخکاری مرکزی و روش آلتراسونیک در اندازهگیری تنش پسماند
امروزه روشهای مختلفی برای اندازهگیری تنش پسماند وجود دارد که هر کدام دارای مزایا و محدودیتهای خاص خود هستند. در میان این روشها، روش سوراخکاری مرکزی و آلتراسونیک از پرکاربردترین تکنیکهای صنعتی محسوب میشوند. اگرچه هر دو روش برای اندازهگیری تنش پسماند استفاده میشوند، اما از نظر اصول فیزیکی، تجهیزات مورد نیاز، دقت و حوزه کاربرد تفاوتهای قابل توجهی دارند.
تفاوت در اصل اندازهگیری
در اندازه گیری تنش پسماند به کمک سوارخکاری مرکزی، بخشی از ماده حذف میشود و تنش پسماند از طریق اندازهگیری تغییر شکل ناشی از آزادسازی تنش تعیین میگردد. اما در روش آلتراسونیک هیچ بخشی از قطعه حذف نمیشود. در این روش تغییر سرعت انتشار امواج فراصوت در ماده اندازهگیری شده و از این تغییرات برای محاسبه تنش استفاده میشود. به عبارت دیگر:
- روش سوراخکاری مرکزی بر پایه آزادسازی تنش است
- روش آلتراسونیک بر پایه اثر آکوستوالاستیک (Acoustoelastic Effect) است
مخرب یا غیرمخرب بودن
یکی از مهمترین تفاوتهای این دو روش میزان آسیب وارد شده به قطعه است. روش سوراخکاری مرکزی یک روش نیمهمخرب محسوب میشود زیرا برای انجام آزمایش باید سوراخ کوچکی در سطح قطعه ایجاد شود. در مقابل، روش آلتراسونیک یک روش کاملاً غیرمخرب است و پس از انجام آزمایش هیچ اثری روی قطعه باقی نمیماند. این ویژگی باعث شده است که روش آلتراسونیک برای قطعات گرانقیمت، تجهیزات در حال بهرهبرداری و سازههای حساس بسیار جذاب باشد.
قابلیت اندازهگیری در عمق
یکی از محدودیتهای روش سوراخکاری مرکزی آن است که عمدتاً تنشهای نزدیک سطح را اندازهگیری میکند. حتی در روش سوراخکاری مرکزی افزایشی نیز عمق اندازهگیری محدود است. در مقابل، امواج آلتراسونیک میتوانند در ضخامت قطعه نفوذ کنند و اطلاعاتی از نواحی عمیقتر ارائه دهند. به همین دلیل در قطعات ضخیم مانند:
- شفتهای بزرگ
- روتور توربین
- محورهای صنعتی
- قطعات فورج سنگین
روش آلتراسونیک مزیت قابل توجهی دارد.
دقت اندازهگیری
در حال حاضرروش سوراخکاری مرکزی یکی از دقیقترین روشهای صنعتی اندازهگیری تنش پسماند محسوب میشود و به همین دلیل استاندارد ASTM E837 برای آن تدوین شده است. روش آلتراسونیک نیز در صورت کالیبراسیون مناسب و شناخت دقیق خواص آکوستوالاستیک ماده میتواند دقت بسیار خوبی داشته باشد. با این حال دقت آن به عوامل مختلفی مانند ریزساختار ماده، بافت کریستالی، دما و عملیات حرارتی وابسته است.
ارزیابی اتصالات: تنش جوشکاری | کیفیت تنشزدایی
تجهیزات صنعتی: مخازن تحت فشار | خطوط لوله | تجهیزات حفاری و بخار
نیروگاهی و هوافضا: دیسک و روتور توربین | قطعات حساس هوافضا
خودرو و ماشینکاری: شاسی و سیستم تعلیق | اجزای موتور | قطعات دقیق ماشینکاری
قطعات سنگین و محورها: شفتها و محورها | روتورهای نیروگاهی | قطعات فورج سنگین
پایش و بازرسی میدانی: تجهیزات در حال بهرهبرداری | پایش سلامت سازه (SHM)
مقایسه اندازه گیری تنش پسماند به کمک روشهای سوراخکاری مرکزی و آلتراسونیک
| ویژگی | سوراخکاری مرکزی (Hole Drilling) | آلتراسونیک (Ultrasonic) |
|---|---|---|
| نوع روش | نیمهمخرب | غیرمخرب |
| اصل اندازهگیری | آزادسازی تنش | اثر آکوستوالاستیک |
| نیاز به حذف ماده | دارد | ندارد |
| اندازهگیری در عمق | محدود | بهتر و عمیقتر |
| سرعت آزمایش | متوسط | زیاد |
| استاندارد صنعتی | ASTM E837 | وابسته به کاربرد |
| هزینه هر تست | متوسط | کم |
| مناسب برای پایش دورهای | محدود | بسیار مناسب |
کدام روش بهتر است؟
پاسخ این سؤال به هدف اندازهگیری بستگی دارد. اگر هدف دستیابی به یک اندازهگیری دقیق و استاندارد از تنش پسماند سطحی باشد، روش سوراخکاری مرکزی همچنان یکی از بهترین گزینههای موجود است. اما اگر قطعه نباید آسیب ببیند، اندازهگیری باید سریع انجام شود یا نیاز به بررسی نواحی عمیقتر وجود داشته باشد روش آلتراسونیک میتواند انتخاب مناسبتری باشد. در بسیاری از پروژههای تحقیقاتی و صنعتی پیشرفته، این دو روش نه به عنوان رقیب، بلکه به عنوان ابزارهای مکمل یکدیگر استفاده میشوند. یعنی روش سوراخکاری مرکزی برای اعتبارسنجی نتایج و آلتراسونیک برای پایش سریع و غیرمخرب تنش پسماند به کار گرفته میشود.
جمعبندی
روش سوراخکاری مرکزی یا Center Hole Drilling یکی از شناختهشدهترین و پرکاربردترین روشهای اندازهگیری تنش پسماند در جهان است. این روش با ایجاد یک سوراخ کوچک و اندازهگیری تغییر شکلهای ناشی از آزادسازی تنش، اطلاعات ارزشمندی درباره وضعیت تنشهای داخلی قطعه ارائه میدهد. سادگی اجرا، هزینه مناسب، استاندارد بودن و امکان استفاده در محیطهای صنعتی باعث شده است روش سوراخکاری مرکزی به انتخاب اول بسیاری از مهندسان و پژوهشگران در حوزه تنش پسماند تبدیل شود. در صورت اجرای صحیح مراحل آزمایش و رعایت استاندارد ASTM E837، نتایج حاصل میتوانند تصویر دقیقی از وضعیت تنش پسماند قطعه ارائه دهند و به مهندسان در پیشبینی عمر و افزایش قابلیت اطمینان سازهها کمک کنند.
سوالات متداول
آیا روش سوراخکاری مرکزی مخرب است؟
خیر. این روش در دسته روشهای نیمهمخرب قرار میگیرد زیرا تنها یک سوراخ کوچک روی قطعه ایجاد میشود.
استاندارد اصلی این روش چیست؟
استاندارد ASTM E837 معتبرترین استاندارد بینالمللی برای اجرای آزمایش روش سوراخکاری مرکزی است.
آیا میتوان تنش پسماند را در عمق اندازهگیری کرد؟
بله. با استفاده از روش سوراخکاری مرکزی افزایش میتوان توزیع تنش را در ضخامت قطعه تعیین کرد.
دقت روش سوراخکاری مرکزی چقدر است؟
در صورت اجرای صحیح آزمایش و رعایت استانداردها، دقت این روش برای بسیاری از کاربردهای صنعتی بسیار مناسب و قابل اعتماد است.