ارزیابی تنش پسماند در قطعات با روش سوراخکاری عمیق
بررسی ارزیابی تنش در اعماق قطعات ضخیم، مراحل اجرای Over-Coring، تجهیزات و مقایسه با روشهای سطحی
روش سوراخکاری عمیق (Deep Hole Drilling)
اندازهگیری تنش پسماند در قطعات ضخیم همواره یکی از چالشهای اصلی مهندسان و پژوهشگران بوده است. بسیاری از روشهای متداول اندازهگیری تنش پسماند مانند پراش پرتو ایکس (XRD)، سوراخکاری مرکزی (Hole Drilling) و حتی روش آلتراسونیک عمدتاً برای اندازهگیری تنشهای نزدیک سطح مناسب هستند. اما در بسیاری از قطعات صنعتی، مهمترین تنشها در اعماق قطعه قرار دارند. برای مثال در قطعاتی مانند جوشهای ضخیم نیروگاهی، مخازن تحت فشار، روتورهای توربین، شفتهای بزرگ صنعتی، قطعات فورج سنگین، اجزای قطعات هوافضا تنش پسماند ممکن است تا دهها یا حتی صدها میلیمتر در داخل قطعه نفوذ کرده باشد. در چنین شرایطی، یکی از معتبرترین و دقیقترین روشهای موجود، روش سوراخکاری عمیق یا Deep Hole Drilling (DHD) است که به اختصار DHD نامیده میشود.
اساس این روش بر این اصل استوار است که اگر بخشی از مادهای که تحت تنش قرار دارد آزاد شود، تغییر شکل کوچکی در آن ایجاد خواهد شد. با اندازهگیری این تغییر شکل میتوان مقدار تنش اولیه را محاسبه کرد. در روش DHD ابتدا یک سوراخ بسیار دقیق در قطعه ایجاد میشود. سپس قطر این سوراخ با دقت بسیار بالا اندازهگیری میشود. در مرحله بعد، ماده اطراف سوراخ به وسیله ماشینکاری جدا میشود تا تنشهای پسماند آزاد شوند. پس از آزادسازی تنشها، قطر سوراخ مجدداً اندازهگیری میشود. اختلاف بین اندازههای قبل و بعد از آزادسازی تنشها، مبنای محاسبه تنش پسماند خواهد بود.
تاریخچه توسعه روش سوراخکاری عمیق
ریشه این روش به تکنیکهای مورد استفاده در مکانیک سنگ بازمیگردد. مهندسان معدن و زمینشناسی برای اندازهگیری تنشهای موجود در تودههای سنگی از روشهای مشابهی استفاده میکردند. با گذشت زمان، این تکنیک برای قطعات فلزی توسعه پیدا کرد و به یکی از دقیقترین روشهای اندازهگیری تنش پسماند در قطعات ضخیم تبدیل شد. امروزه مراکز تحقیقاتی بزرگی مانند دانشگاه بریستول و آزمایشگاههای تخصصی اروپا از این روش برای ارزیابی تنش پسماند در قطعات حساس استفاده میکنند.
اصل عملکرد روش سوراخکاری عمیق
برای درک بهتر این روش، فرض کنید یک بلوک فولادی دارای تنش پسماند داخلی باشد. تا زمانی که قطعه دستنخورده باقی بماند، این تنشها در تعادل هستند. اما اگر ماده اطراف یک سوراخ داخلی آزاد شود، تنشهای موجود در اطراف سوراخ نیز آزاد شده و باعث تغییر شکل آن خواهند شد. در روش DHD این تغییر شکل به صورت تغییر قطر سوراخ ظاهر میشود.
رابطه بسیار ساده است:
- تنش کششی موجب افزایش قطر سوراخ میشود
- تنش فشاری موجب کاهش قطر سوراخ میشود
البته در عمل محاسبات بسیار پیچیدهتر هستند و از تئوری های الاستیسیته برای تبدیل تغییر قطر به مقدار تنش استفاده میشود.
مراحل اجرای آزمایش سوراخکاری عمیق
نقشه راه ۵ گامِ سنجش دقیق تنشهای پسماند از ایجاد سوراخ مرجع تا استخراج پروفیل عمقی
اقدامات کلیدی گام اول
- ایجاد سوراخ کاملاً دقیق و مستقیم در محل مورد نظر
ویژگیهای سوراخ مرجع
- قطر سوراخ: حدود ۱ تا ۵ میلیمتر
- عمق سوراخ: چندین سانتیمتر تا چند صد میلیمتر
- تلرانس ابعادی: بسیار دقیق و تاثیرگذار در دقت نتایج
اقدامات کلیدی گام دوم
- اندازهگیری قطر داخلی سوراخ در نقاط مختلف پس از سوراخکاری
جزئیات پایش ابعادی
- تجهیزات اندازهگیری: استفاده از ابزارهای بسیار دقیق با قابلیت تشخیص تغییرات در حد چند میکرون
- خروجی اصلی: ثبت نقشه اولیه قطر سوراخ
اقدامات کلیدی گام سوم
- ماشینکاری کنترلشده ماده اطراف سوراخ (Over-Coring)
مکانیسم آزادسازی تنش
- جداسازی قطعه: جدا شدن بخشی از قطعه از بدنه اصلی
- تغییر شکل الاستیک: آزاد شدن تنشهای پسماند اطراف سوراخ
اقدامات کلیدی گام چهارم
- اندازهگیری مجدد قطر سوراخ پس از آزادسازی تنشها
تحلیل تغییرات ابعادی
- بررسی ابعاد: ثبت تغییر شکل و عدم مطابقت سوراخ با ابعاد اولیه
- دادههای ورودی: استخراج اطلاعات ارزشمند درباره تنشهای پسماند اولیه از تغییرات کوچک ابعادی
اقدامات کلیدی گام پنجم
- ورود اختلاف اندازههای قبل و بعد از آزادسازی تنش به مدلهای تحلیلی
خروجیهای تحلیل نتایج
- تنش طولی
- تنش محیطی
- تنش شعاعی
- پروفیل تنش در ضخامت
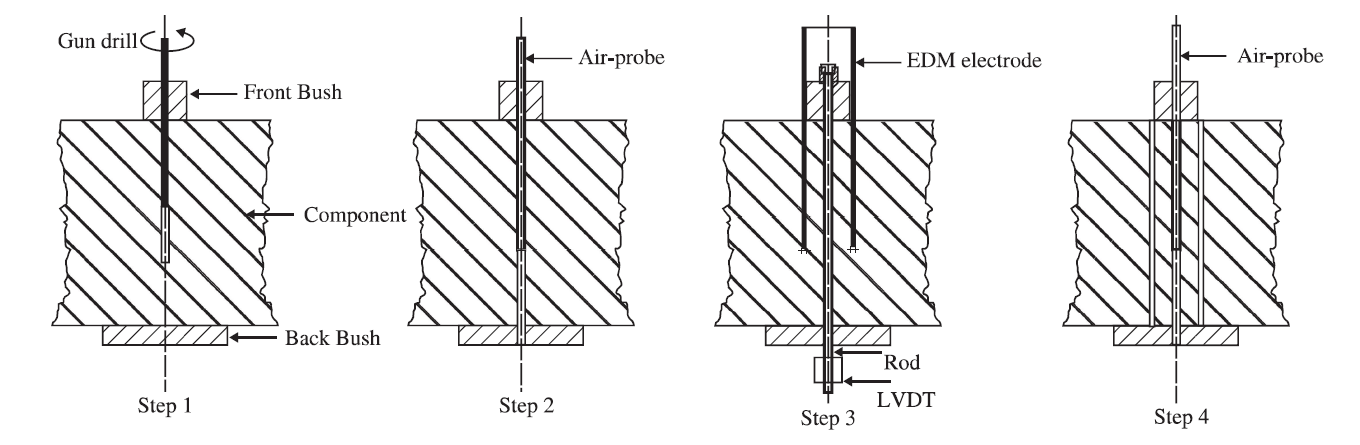
مراحل انجام تست اندازه گیری تنش پسماند به کمک روش سوراخکاری عمبق DHD
چرا روش سوراخکاری عمیق اهمیت زیادی دارد؟
بزرگترین مزیت این روش توانایی اندازهگیری تنش پسماند در عمق قطعه است. بسیاری از روشهای رایج تنها چند دهم میلیمتر تا چند میلیمتر از سطح را بررسی میکنند. اما روش سوراخکاری عمیق میتواند تنشها را در اعماق بسیار بیشتر اندازهگیری کند. به همین دلیل برای قطعات ضخیم تقریباً بیرقیب محسوب میشود.
مزایای روش سوراخکاری عمیق
- سنجش در اعماق بالا: اندازهگیری تنش در ضخامتهای دهها تا صدها میلیمتر
- دقت بسیار بالا: ارائه نتایج فوقالعاده دقیق در صورت اجرای صحیح
- ارزیابی جوشهای سنگین: گزینهای عالی برای سنجش تنش در جوشهای چندپاسه ضخیم
- تفکیک مؤلفههای تنش: امکان استخراج و محاسبه مؤلفههای مختلف تنش
محدودیتهای روش سوراخکاری عمیق
- ماهیت نیمهمخرب: نیاز به ایجاد سوراخ عمیق و برداشت ماده در قطعه
- تجهیزات پیچیدهتر: نیازمند ماشینکاری و ابزارهای تخصصیتر نسبت به روش مرکزی
- زمانبر بودن: نیاز به صرف زمان بیشتر برای اجرای کامل آزمایش
- حساسیت ابعادی: تأثیر مستقیم کوچکترین خطای اندازهگیری قطر بر نتایج
مقایسه روشهای سوراخکاری عمیق و سوراخکاری مرکزی در اندازه گیری تنش پسماند
| ویژگی | سوراخکاری مرکزی (Hole Drilling) | سوراخکاری عمیق (Deep Hole Drilling) |
|---|---|---|
| عمق اندازهگیری | کم | بسیار زیاد |
| هزینه | کمتر | بیشتر |
| سرعت اجرا | بیشتر | کمتر |
| آسیب به قطعه | کم | متوسط |
| دقت در قطعات ضخیم | محدود | بسیار بالا |
| کاربرد صنعتی | عمومی | تخصصی |
به طور خلاصه، روش سوراخکاری مرکزی برای اندازهگیری تنشهای نزدیک سطح مناسب است، در حالی که روش سوراخکاری عمیق زمانی استفاده میشود که هدف اندازهگیری تنش در عمق قطعه باشد.
جمعبندی
روش Deep Hole Drilling یا سوراخکاری عمیق یکی از دقیقترین روشهای نیمهمخرب اندازهگیری تنش پسماند در قطعات ضخیم است. این روش با اندازهگیری تغییرات قطر یک سوراخ دقیق قبل و بعد از آزادسازی تنش، امکان تعیین تنشهای داخلی را در اعماق زیاد فراهم میکند. قابلیت اندازهگیری تنش در ضخامتهای بالا، دقت مناسب و کاربرد گسترده در صنایع حساس باعث شده است DHD به یکی از مهمترین روشهای اندازهگیری تنش پسماند در جهان تبدیل شود.
سوالات متداول
آیا روش سوراخکاری عمیق یک روش مخرب است؟
خیر. این روش در دسته روشهای نیمهمخرب قرار میگیرد زیرا تنها یک سوراخ کوچک در قطعه ایجاد میشود. اما در برخی دسته بندی ها به دلیل عمق سوراخی که در قطعه ایجاد می شود، این روش جزو دسته های مخرب طبقه بندی می شود.
مهمترین مزیت روش سوراخکاری عمیق چیست؟
امکان اندازهگیری تنش پسماند درعمق زیاد قطعه.
آیا روش سوراخکاری عمیق از روش سوراخکاری مرکزی دقیقتر است؟
برای تنشهای عمیق و قطعات ضخیم، بله. اما برای اندازهگیری تنشهای سطحی لزوماً برتری خاصی ندارد.
مهمترین کاربرد روش سوراخکاری عمیق چیست؟
اندازهگیری تنش پسماند در جوشهای ضخیم، روتورهای نیروگاهی، قطعات فورج سنگین و مخازن تحت فشار.