اندازهگیری دقیق تنش پسماند به روش آلتراسونیک
بررسی تخصصی اثر آکوستوالاستیک، نحوه عملکرد امواج LCR و برشی، تجهیزات مورد نیاز و مقایسه فنی با سایر روشهای سنجش تنش
اندازهگیری تنش پسماند با روش آلتراسونیک
یکی از روشهای غیرمخرب اندازهگیری تنش پسماند، روش آلتراسونیک است که از امواج فراصوت برای تعیین وضعیت تنش در ماده استفاده میکند. در این روش یک موج فراصوت توسط مبدل وارد قطعه میشود. سرعت حرکت این موج در ماده به خواص الاستیک و وضعیت تنش موجود در قطعه بستگی دارد. هرگونه تغییر در تنش موجب تغییر بسیار کوچک اما قابل اندازهگیری در سرعت موج میشود. با اندازهگیری دقیق این تغییرات میتوان مقدار تنش موجود در قطعه را تخمین زد.
اثر آکوستوالاستیک (Acoustoelastic Effect)
پایه علمی اندازهگیری تنش پسماند به کمک امواج آلتراسونیک، پدیدهای به نام اثر آکوستوالاستیک است. بر اساس این پدیده، زمانی که ماده تحت تنش قرار میگیرد، خواص الاستیک آن اندکی تغییر میکند. این تغییر باعث میشود سرعت انتشار امواج فراصوت نیز تغییر کند. اگرچه این تغییرات معمولاً کمتر از یک درصد هستند، اما تجهیزات مدرن آلتراسونیک توانایی اندازهگیری آنها را دارند.
نحوه اندازهگیری تنش با امواج فراصوت
فرآیند اندازهگیری معمولاً شامل مراحل زیر است:
- تولید موج آلتراسونیک
- ارسال موج به داخل قطعه
- اندازهگیری زمان عبور موج بین دو نقطه مشخص
- محاسبه سرعت انتشار
- مقایسه با نمونه مرجع
- تعیین مقدار تنش پسماند
از آنجا که طول مسیر مشخص است، هرگونه تغییر در زمان حرکت موج مستقیماً به تغییر سرعت و در نتیجه تغییر تنش مربوط میشود.
انواع امواج مورد استفاده در روش آلتراسونیک
تحلیل عملکرد، مزایا و محدودیتهای دو موج اصلی LCR و برشی در سنجش تنش پسماند
پرکاربردترین موج در اندازهگیری تنش پسماند که در زاویه بحرانی ایجاد شده و در نزدیکی سطح قطعه حرکت میکند.
مزایای استفاده برای اندازهگیری تنش پسماند:
حساسیت و دقت: حساسیت بالا به تنش | دقت مناسب در کاربردهای صنعتی
موقعیت تست: مناسب برای اندازهگیری تنش در جوش | قابلیت اندازهگیری تنش نزدیک سطح
استفاده از دو موج برشی با جهت قطبش متفاوت؛ اختلاف سرعت یا زمان رسیدن موجها در حضور تنش، مبنای محاسبه است.
مزایای استفاده برای اندازهگیری تنش پسماند:
عمق و حجم: مناسب برای قطعات ضخیم | امکان اندازهگیری در حجم بیشتری از قطعه
حساسیت: حساسیت خوب به تنش
محدودیت:
حساسیت بیشتر به بافت و ناهمسانگردی ماده (امکان ایجاد خطا)
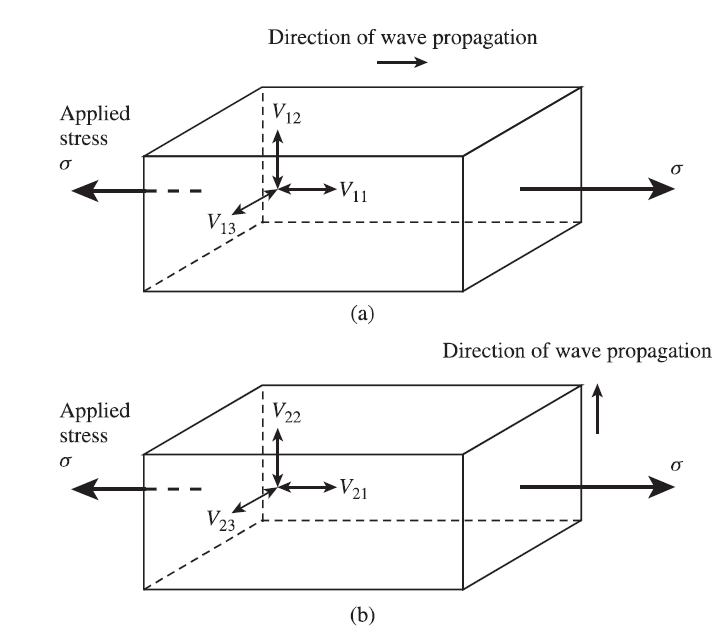
جهت حرکت امواج در دو روش a) موج LCR و b) موج برشی
تجهیزات مورد نیاز
یک سیستم اندازهگیری تنش آلتراسونیک معمولاً شامل اجزای زیر است:
- مبدل فراصوت: برای تولید و دریافت امواج صوتی
- دستگاه پالس-اکو: برای اندازهگیری دقیق زمان حرکت موج
- گوه زاویهدار: برای تولید موج LCR
- مواد کوپلنت: برای بهبود انتقال انرژی صوتی
- نرمافزار پردازش داده: برای محاسبه تنش و تحلیل نتایج
عوامل مؤثر بر دقت اندازهگیری
- دما: سرعت امواج فراصوت تابع دما است؛ حتی تغییر چند درجهای میتواند بر نتایج تأثیر بگذارد.
- ریزساختار: اندازه دانه و نوع فازهای موجود در ماده بر انتشار امواج اثرگذار هستند.
- بافت کریستالی: در مواد نورد شده و فورج شده باید اثر بافت از اثر تنش تفکیک شود.
- کیفیت سطح: سطوح زبر یا دارای پوشش ممکن است کیفیت سیگنال را کاهش دهند.
مزایا و محدودیتهای روش آلتراسونیک
ارزیابی نقاط قوت عملیاتی و چالشهای فنی سنجش تنش پسماند با امواج فراصوت در یک نگاه
مزایای روش آلتراسونیک
- غیرمخرب بودن: هیچ آسیبی به قطعه وارد نمیشود
- سرعت بالا: نتایج در مدت کوتاهی قابل دستیابی هستند
- قابلیت استفاده در محل: نیازی به انتقال قطعه نیست
- هزینه مناسب: هزینه اندازهگیری نسبت به بسیاری از روشهای دیگر کمتر است
- ایمنی بالا: هیچ پرتو یونیزان یا ماده خطرناکی استفاده نمیشود.
- قابلیت اتوماسیون: امکان اتصال به سیستمهای پایش آنلاین وجود دارد.
محدودیتهای روش آلتراسونیک
- نیاز به کالیبراسیون دقیق
- حساسیت به تغییرات دما
- تأثیر ریزساختار ماده
- وابستگی به تجربه اپراتور
- دقت کمتر نسبت به برخی روشهای پراش
مقایسه با سایر روشهای اندازهگیری تنش پسماند
| روش اندازهگیری | مخرب بودن | عمق اندازهگیری | هزینه |
|---|---|---|---|
| آلتراسونیک (Ultrasonic) | خیر | متوسط تا زیاد | کم |
| سوراخکاری مرکزی (Hole Drilling) | نیمه مخرب | متوسط | متوسط |
| حلقه برداری (Ring Core) | نیمه مخرب | زیاد | متوسط |
| پراش پرتو ایکس (XRD) | خیر | بسیار کم | زیاد |
| پراش نوترون (Neutron Diffraction) | خیر | بسیار زیاد | بسیار زیاد |
جمعبندی
روش آلتراسونیک یکی از مهمترین و کاربردیترین روشهای غیرمخرب اندازهگیری تنش پسماند است که بر اساس اثر آکوستوالاستیک عمل میکند. در این روش با اندازهگیری تغییرات بسیار کوچک سرعت امواج فراصوت میتوان مقدار تنش موجود در قطعات را تعیین کرد. مزایایی مانند سرعت بالا، هزینه مناسب، قابلیت استفاده در محل، ایمنی بالا و غیرمخرب بودن باعث شدهاند که این روش به یکی از ابزارهای اصلی ارزیابی تنش پسماند در صنایع مدرن تبدیل شود.
سوالات متداول
آیا روش آلتراسونیک کاملاً غیرمخرب است؟
بله. در این روش هیچ سوراخکاری، برش یا تخریب قطعه انجام نمیشود.
دقت روش آلتراسونیک چقدر است؟
دقت اندازهگیری به نوع ماده، تجهیزات و شرایط آزمایش بستگی دارد، اما در بسیاری از کاربردهای صنعتی نتایج بسیار قابل اعتماد هستند.
آیا میتوان تنش جوش را با آلتراسونیک اندازهگیری کرد؟
بله. روش LCR یکی از متداولترین روشهای اندازهگیری تنش پسماند در جوشها است.
مهمترین مزیت روش آلتراسونیک چیست؟
غیرمخرب بودن همراه با قابلیت انجام آزمایش در محل مهمترین مزیت این روش محسوب میشود.
آیا آلتراسونیک جایگزین XRD میشود؟
خیر. هر روش مزایا و محدودیتهای خاص خود را دارد و انتخاب روش به نوع قطعه و هدف اندازهگیری بستگی دارد.