راهنمای جامع اندازهگیری تنش پسماند به روش برش حلقوی
بررسی اصول آزادسازی تنش، تجهیزات تخصصی، مقایسه با روش سوراخکاری مرکزی و کاربردهای صنعتی
مقدمه
روش برش حلقوی یک تکنیک نیمهمخرب برای اندازهگیری تنش پسماند است که بر اساس آزادسازی تدریجی تنشهای موجود در ماده عمل میکند. در این روش به جای ایجاد سوراخ در مرکز ناحیه اندازهگیری، یک شیار حلقوی در اطراف آن ایجاد میشود. با عمیقتر شدن این شیار، ناحیه مرکزی به تدریج از ماده اطراف جدا شده و تنشهای موجود در آن آزاد میشوند. این آزادسازی تنش باعث ایجاد تغییر شکلهای الاستیک بسیار کوچکی در ناحیه مرکزی میشود. این تغییر شکلها توسط کرنشسنجها اندازهگیری شده و سپس مقدار تنش پسماند محاسبه میشود.
تاریخچه توسعه روش برش حلقوی
روش برش حلقوی در دهههای 1960 و 1970 به عنوان جایگزینی برای روش سوراخکاری مرکزی توسعه یافت. هدف اصلی از توسعه این روش افزایش حساسیت اندازهگیری و بهبود نسبت سیگنال به نویز بود. مطالعات نشان دادند که در بسیاری از شرایط، میزان آزادسازی تنش در روش برش حلقوی چندین برابر بیشتر از روش سوراخکاری مرکزی است. همین موضوع باعث شد این روش در پروژههای تحقیقاتی، صنایع هوافضا و سازههای حساس مورد توجه قرار گیرد.
اصول فیزیکی روش برش حلقوی
برای درک بهتر این روش، تصور کنید بخشی از یک قطعه فولادی دارای تنش پسماند باشد. در روش سوراخکاری مرکزی، بخشی از ماده در مرکز حذف میشود. اما در روش برش حلقوی شرایط برعکس است؛ ماده اطراف ناحیه مورد بررسی حذف میشود و یک هسته مرکزی باقی میماند به این صورت که با ایجاد شیار حلقوی:
- ارتباط مکانیکی هسته با محیط اطراف کاهش مییابد.
- تنشهای محبوس در هسته آزاد میشوند.
- تغییر شکل الاستیک رخ میدهد.
- کرنشهای قابل اندازهگیری ایجاد میشوند.
این کرنش مستقیماً با مقدار تنش پسماند اولیه مرتبط هستند
چرا روش برش حلقوی حساستر از سوراخکاری مرکزی است؟
یکی از مهمترین مزایای روش برش حلقوی، میزان بالاتر آزادسازی تنش است. در روش سوراخکاری مرکزی تنها یک سوراخ کوچک در مرکز ایجاد میشود. اما در روش برش حلقوی بخش بزرگی از ماده اطراف هسته حذف میشود در نتیجه:
- کرنشهای بزرگتری ایجاد میشوند
- حساسیت اندازهگیری افزایش مییابد
- تأثیر نویز الکتریکی کاهش مییابد
- دقت اندازهگیری بیشتر میشود
- عدم قطعیت نتایج کمتر میشود
به همین دلیل در بسیاری از تحقیقات دانشگاهی و کاربردهای حساس صنعتی، روش برش حلقوی نسبت به روش سوراخکاری مرکزی ترجیح داده میشود.
تجهیزات مورد نیاز
برای روش شیار حلقوی معمولاً از رزتهای سهجهته برای اندازهگیری کرنشهای ایجاد شده در هسته مرکزی استفاده میشود.
این رزتها امکان محاسبه تنشهای اصلی و جهت آنها را فراهم میکنند. کرنشهای ایجاد شده معمولاً در حد چند ده تا چند صد میکروکرنش هستند. بنابراین استفاده از سیستمهای ثبت داده با دقت بالا ضروری است. همچنین برای ایجاد شیار حلقوی در قطعه از میکروفرزهای دقیق، سیستمهای CNC و یا تجهیزات اختصاصی برش حلقوی استفاده می شود. این ابزارها باید دارای دقت بالا و حداقل ارتعاش باشند.
منابع خطا در آزمایش برش حلقوی
مانند هر روش اندازهگیری دیگری، عوامل مختلفی میتوانند باعث خطا شوند. این خطاها می توانند ناشی از عدم هممحوری شیار با کرنش سنج، ارتعاش ابزار در حین برش، تغییرات دمایی در محل قرارگیری کرنش سنج ها و یا نصب نادرست کرنش سنج ها باشد.
مزایا و محدودیتهای روش برش حلقوی
ارزیابی نقاط قوت و چالشهای فنی سنجش تنش پسماند با روش برش حلقوی
مزایای روش برش حلقوی
- حساسیت بسیار بالا: آزادکنندگی چندین برابری کرنش نسبت به سوراخکاری مرکزی
- دقت بیشتر: نتایج قابلاعتمادتر به دلیل افزایش نسبت سیگنال به نویز
- مناسب برای تنشهای بالا: عملکرد عالی در قطعات با تنش پسماند شدید
- تعیین پروفیل عمقی: قابلیت سنجش و استخراج نمودار تنش در عمق قطعه
- کاربرد پژوهشی: گزینه ایدهآل برای تحقیقات پیشرفته و دانشگاهی
محدودیتهای برش حلقوی
- آسیب بیشتر به قطعه: برداری ماده بیشتر در مقایسه با سوراخکاری مرکزی
- زمان اجرای بالاتر: نیازمند فرآیند برشکاری زمانبر و دقیقتر
- تجهیزات پیچیدهتر: نیازمند ابزارهای ماشینی تخصصی و گرانتر
- محدودیت ابعادی: عدم امکان اجرا روی قطعات بسیار کوچک
مقایسه روش برش حلقوی و روش سوراخکاری مرکزی در اندازه گیری تنش پسماند
| ویژگی | سوراخکاری مرکزی (Hole Drilling) | برش حلقوی (Ring Core) |
|---|---|---|
| میزان آسیب | کم | متوسط |
| حساسیت | متوسط | زیاد |
| دقت | خوب | بسیار خوب |
| هزینه | کمتر | بیشتر |
| سرعت اجرا | بیشتر | کمتر |
| آزادسازی تنش | محدودتر | بیشتر |
| اندازهگیری در عمق | امکانپذیر | امکانپذیر |
در بسیاری از پروژههای صنعتی روش سوراخکاری مرکزی به دلیل سادگی انتخاب میشود، اما زمانی که دقت بالا مورد نیاز باشد، روش برش حلقوی گزینه مناسبتری است.
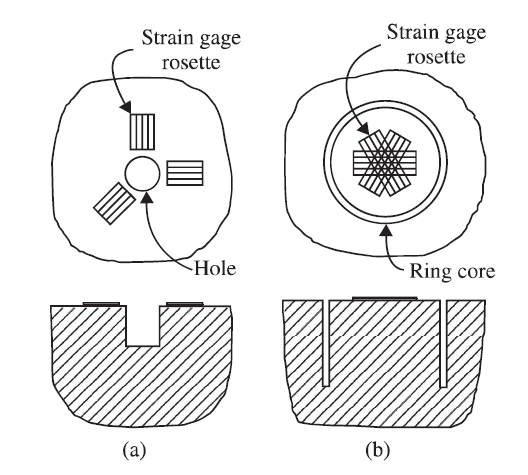
تفاوت روش سوراخ کاری مرکزی و روش شیار حلقوی در بار برداری از مقطعه و اندازه گیری تنش پسماند
نتیجهگیری
روش برش حلقوی یکی از دقیقترین روشهای نیمهمخرب اندازهگیری تنش پسماند است. این روش با ایجاد یک شیار حلقوی در اطراف ناحیه مورد بررسی، امکان آزادسازی گستردهتر تنشها را فراهم میکند و به همین دلیل نسبت به روش سوراخکاری مرکی حساسیت و دقت بالاتری دارد. اگرچه اجرای آن زمانبرتر بوده و آسیب بیشتری به قطعه وارد میکند، اما در کاربردهایی که دقت اندازهگیری اهمیت بالایی دارد، یکی از بهترین گزینههای موجود محسوب میشود.
سوالات متداول
آیا روش برش حلقوی مخرب است؟
خیر. به نظر می آید این روش در دسته روشهای نیمهمخرب قرار میگیرد زیرا تنها بخشی از سطح قطعه حذف میشود. اما در برخی تقسیم بندی ها هم آن را جزو روشهای مخرب دسته بندی می کنند.
آیا روش برش حلقوی از روش سوراخکاری مرکزی دقیقتر است؟
در بسیاری از کاربردها بله. میزان آزادسازی تنش بیشتر است و در نتیجه حساسیت اندازهگیری افزایش مییابد.
آیا میتوان تنش پسماند را در عمق اندازهگیری کرد؟
بله. با انجام برش مرحلهای میتوان پروفیل تنش را در ضخامت قطعه به دست آورد.
مهمترین مزیت روش برش حلقوی چیست؟
مهمترین مزیت آن آزادسازی بیشتر تنش و در نتیجه دقت بالاتر اندازهگیری است.
مهمترین محدودیت این روش چیست؟
آسیب بیشتر به قطعه و نیاز به تجهیزات تخصصیتر نسبت به روش سوراخکاری مرکزی